













Референтная метка на линейном датчике: что это и зачем
После включения станка система ЧПУ с инкрементальным датчиком не знает, где находится ось: прибор считает только приращения, а абсолютного положения не хранит. Чтобы вернуть привязку координат, ось «находит» на шкале особую точку — референтную метку. Если метка не читается или читается нестабильно, станок не выходит в ноль, выдаёт ошибки референции или даёт смещение детали от цикла к циклу. В статье разберём, как метка устроена, какие бывают варианты, как проходит референцирование и что проверять при сбоях.
- Что такое референтная метка и зачем она нужна
- Как метка устроена и как её считывает головка
- Виды референтных меток
- Как проходит референцирование на станке
- Типичные неисправности и диагностика
- На что смотреть при выборе и замене датчика
- Заключение
Что такое референтная метка и зачем она нужна
Линейный датчик (оптическая линейка) состоит из измерительной шкалы и считывающей головки. На шкале нанесены тысячи одинаковых штрихов, головка при движении выдаёт периодические сигналы, а контроллер их считает. Так работает линейный энкодер инкрементального типа. Счётчик при этом «помнит» положение только пока подано питание: после выключения, обрыва кабеля или сбоя счёт теряется.
Референтная метка (reference mark, в документации Fanuc и Siemens также «нулевая метка», «Z-импульс») — это отдельный маркер на дорожке шкалы, который даёт один чёткий импульс в строго определённой точке. Когда ось проходит через неё, ЧПУ присваивает счётчику известное значение и дальше отсчитывает координату от этой точки. Метка решает три задачи:
- восстанавливает привязку координат после включения без ручной настройки;
- даёт воспроизводимую точку отсчёта, которая не «плывёт» от запуска к запуску;
- позволяет заметить потерю счёта: если при повторном прохождении метки координата не совпала с ожидаемой, значит, импульсы терялись.
Абсолютные датчики в метке не нуждаются: положение читается напрямую из кода шкалы. Сравнение двух подходов подробно разобрано в статье про разницу абсолютного и инкрементального энкодера.
Как метка устроена и как её считывает головка
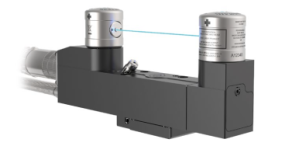
В оптических линейках (стеклянная или стальная шкала с фазовой или амплитудной решёткой) рядом с инкрементальной дорожкой наносится вторая дорожка с метками. Это участки с особым рисунком штрихов, который не совпадает с основной решёткой. Считывающая головка содержит источник света, сканирующую пластину и фотоприёмники. Когда рисунок на пластине и рисунок метки совпадают, фотоприёмник даёт характерный пик сигнала.
Затем электроника сравнивает этот пик с порогом и формирует выходной сигнал референтной метки. В зависимости от интерфейса он выглядит по-разному:
- в линейках с выходом TTL — прямоугольный импульс на отдельной паре (Z0 или Ri), обычно синхронизированный с периодом инкрементальных сигналов;
- в линейках с синусоидальным выходом 1 Вpp — квазитреугольный импульс на отдельной паре, который обрабатывает входная электроника ЧПУ или интерполятор;
- в последовательных интерфейсах (EnDat, FANUC Serial и др.) положение метки учитывается внутри датчика и передаётся в составе протокола.
Различия интерфейсов описаны в материале об интерфейсах энкодеров SSI, BiSS, EnDat и FANUC Serial. Для практики важно одно: метка — это очень узкий по ширине сигнал. Загрязнение шкалы, лишний люфт головки или помехи по кабелю влияют на него сильнее, чем на основной счёт периодов.
Виды референтных меток
У линеек разных производителей встречаются три основных варианта. Точное исполнение указано в паспорте конкретной модели, поэтому перед заменой или настройкой сверяйтесь с документацией.
| Вариант | Как устроено | Особенности |
|---|---|---|
| Одна метка | Одна метка на всю длину хода, чаще в центре или у края шкалы | Ось должна дойти до метки; на длинных ходах путь референцирования максимален |
| Несколько меток с равным шагом | Метки через постоянный интервал; выбирается нужная — обычно ближайшая к концевику | Нужен датчик замедления или концевик: по нему система выбирает, какую метку считать нулевой |
| Кодированные по расстоянию (distance-coded) | Интервалы между соседними метками слегка различаются по заданному закону | Достаточно проехать небольшой участок: по расстоянию между двумя метками ЧПУ вычисляет абсолютное положение |
| Выбираемые метки | Метки на шкале есть, но активная выбирается магнитом или переключателем | Применяется, когда нужна одна определённая точка при нескольких метках на шкале |
Кодированные метки удобны для длинных осей и больших станков: после включения достаточно короткого перемещения, а не хода к краю стола. Такие шкалы широко применяются в линейках Heidenhain; ассортимент и серии есть в разделе линейки Heidenhain. У оптических линеек СКБ ИС состав вариантов зависит от модели — см. оптические линейки ЛИР и рекомендации по подбору в статье «Как подобрать модель ЛИР».
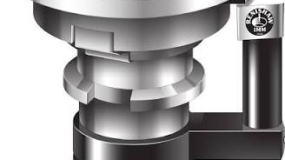
Принцип метки применяется не только в линейных, но и в угловых системах: в модульных энкодерах на валу (например, серия ERM) на барабане тоже нанесены референтные метки, а считывающая головка выдаёт сигнал на проходе.
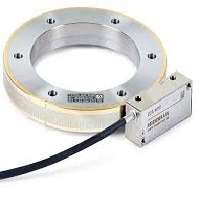
Считывающая головка для инкрементального встроенного энкодера серии ERM 280. Пример узла, где референтная метка считывается так же, как на линейной шкале, но на барабане вала.
Как проходит референцирование на станке
Последовательность зависит от системы ЧПУ, но общая логика одна. Ниже — типовой порядок для оси с линейным датчиком и несколькими метками.
- Оператор включает режим возврата в референтную точку (REF, «Возврат в ноль»).
- Ось движется в заданном направлении на скорости поиска до срабатывания датчика замедления или концевика.
- После замедления ось уходит с концевика и ищет первую референтную метку.
- На метке ЧПУ фиксирует положение, присваивает счётчику известное значение и при необходимости добавляет смещение (grid shift, offset).
- Ось останавливается в референтной точке, статус «Референция выполнена» становится активным.
При кодированных метках система сначала проходит две соседние метки, определяет по интервалу между ними абсолютную координату и сразу устанавливает привязку — концевик замедления не требуется.
В разных системах это настраивается в разных группах параметров. В FANUC тип датчика и использование внешней линейки задаются в параметрах группы 1815, ёмкость референтного счётчика — в параметре 1821, смещение референтной точки — 1850. В Sinumerik режим поиска метки определяется машинными данными оси, например ENC_REFP_MODE. В Heidenhain TNC после включения требуется пересечь референтные метки осей. Точные номера и значения битов уточняйте по руководству конкретного станка и версии ПО: ошибка в одном бите даст отсутствие референции или смещение на период метки.
Если станок не может найти нулевую точку, смотрите разбор в статьях «Станок ЧПУ не находит ноль: ошибка референции» и про сообщение DS0300 NEED ZRN в FANUC.
Типичные неисправности и диагностика
Причины сбоев референции делятся на механические, электрические и параметрические. Начинать проверку полезно с самого простого: чистоты шкалы и состояния кабеля.
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Ось не останавливается на метке, идёт до конца хода | Сигнал метки не доходит до ЧПУ | Обрыв или повреждение жилы кабеля, разъём, настройка входа метки |
| Референтная точка «гуляет» от запуска к запуску на малую величину | Нестабильный сигнал метки, загрязнение шкалы | Чистота шкалы и головки, зазор головки, осциллограмма сигнала |
| Смещение ровно на шаг метки или период | Неверно выбрана метка, неверное смещение или положение концевика | Положение датчика замедления относительно метки, параметр grid shift |
| Ошибка при проезде кодированных меток | Пропуск метки из-за загрязнения или помех; неверные параметры интервала | Чистота дорожки меток, параметры кодирования, экранирование кабеля |
| Ошибка референции появилась после замены линейки или головки | Несовпадение типа метки или интерфейса с настройками | Паспорт датчика, тип метки, параметры оси |
Помимо шкалы и головки сигнал метки проходит по кабелю и разъёму: перегибы, плохой контакт экрана и вода в разъёме дают те же симптомы, что и неисправность датчика. Прежде чем заказывать новую линейку, убедитесь, что кабель исправен. Для систем FANUC подходящий кабель энкодера можно подобрать по артикулу; пример — в карточке ниже.
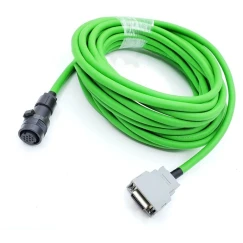
Кабель для подключения энкодера в системах FANUC. Если сигнал метки пропадает или нестабилен, кабель и разъём проверяют в первую очередь.
Если речь о потере позиции у датчиков с батареей, а не о метке, смотрите статьи про потерю абсолютной позиции и батарею энкодера и про ошибки чтения энкодера.
На что смотреть при выборе и замене датчика
При замене линейки или считывающей головки метка — один из параметров, которые легко упустить. Несовпадение типа метки не всегда видно по внешнему виду датчика, а последствия проявляются только при запуске станка.
- Тип метки. Одна, несколько с равным шагом или кодированные. От этого зависит схема референцирования и параметры ЧПУ.
- Интерфейс. TTL, 1 Вpp или последовательный. Метка передаётся по-разному, и вход ЧПУ должен быть рассчитан на этот сигнал.
- Длина измерения и положение меток. Если метка установлена с другого края шкалы или в другом месте, придётся менять положение концевика и смещение.
- Шаг шкалы и разрешение. Они определяют, на какое число импульсов приходится метка, и влияют на параметры счётчика.
- Состояние кабеля и разъёма. При замене датчика старый кабель с повреждённым экраном испортит сигнал новой линейки.
- Монтаж. Зазор между головкой и шкалой, параллельность и затяжка по моменту указываются в инструкции; нарушение этих допусков сказывается на сигнале метки в первую очередь.
Если вы не уверены в соответствии модели или артикула, пришлите нам шильдик датчика и тип ЧПУ — подберём замену и подскажем настройки. Подбор по Heidenhain с примерами моделей разобран в статье «Линейные датчики Heidenhain: подбор и замена», а общий ассортимент — в разделе энкодеры. После установки для проверки геометрии и повторяемости можно обратиться к услуге проверки и повышения точности станков.
FAQ: частые вопросы
Зачем нужна референтная метка, если энкодер считает импульсы?
Инкрементальный датчик не хранит абсолютное положение и теряет его при отключении питания. Метка даёт известную точку, от которой ЧПУ заново начинает отсчёт.
Чем отличаются кодированные референтные метки от обычных?
У кодированных меток интервалы между соседними метками слегка различаются. По расстоянию между двумя метками ЧПУ вычисляет абсолютное положение, поэтому возврат в ноль требует лишь короткого перемещения.
Почему после замены линейки станок не выходит в ноль?
Чаще всего не совпадает тип или положение метки, интерфейс сигнала либо параметры оси. Сверьте паспорт нового датчика с настройками ЧПУ и положением концевика замедления.
Нужен ли концевик замедления, если на шкале несколько меток?
Для шкал с равным шагом меток — да: по нему система выбирает, какую метку считать нулевой. Для кодированных меток концевик, как правило, не нужен; уточняйте по руководству станка.
Может ли загрязнение шкалы привести к сбою референции?
Да. Сигнал метки узкий и чувствителен к загрязнению шкалы и головки, а также к смещению зазора, поэтому чистка и проверка монтажа — первый шаг диагностики.
Заключение
Референтная метка — небольшой, но критичный элемент линейного датчика: от её сигнала зависит правильная привязка осей после каждого включения. Большинство проблем с референцией связано с загрязнением шкалы, повреждением кабеля, несоответствием типа метки настройкам ЧПУ или неверным положением концевика. Системная проверка в таком порядке помогает найти причину без лишних замен.
Если нужна помощь с диагностикой, подбором линейки или ремонтом измерительной системы, обратитесь к специалистам ООО «Эффективное производство»: сопоставим артикул, интерфейс и тип метки с вашим станком и подскажем, как избежать простоя. Рассматриваем также услугу ремонта промышленного оборудования.
Связанные материалы
Читайте также

Режущий инструмент — это составная часть фрезерного станка, напрямую взаимодействующая с поверхностью заготовки. Если фреза выбрана правильно, то качество обработки остается высоким, а оборудование не выходит из строя. Работать по дереву и металлу одним и тем же типом наконечника нельзя. Это грозит поломками не только инструмента, но и станка целиком. То, какая выполняется операция, материал, вид агрегата — факторы, влияющие на выбор фрез и оснастки для станков ЧПУ. В статье подробно рассмотрим каждый из них.